Mẻ trước ổn, mẻ sau đổi trạng thái
Mẻ quên phụ gia có thể dễ tách nước và lắng cát hơn.
Bài học: giữ các mẻ vữa ổn định với nhau.39 câu hỏi thực tế về chọn máy, vữa, phụ gia, nhân công, vận hành, tắc ống, hao mòn và bảo dưỡng.
Không cần đọc từ đầu đến cuối. Chọn đúng vấn đề anh đang quan tâm.
Chọn đúng nhóm để đi thẳng tới phần cần đọc.
Chỉ cần hiểu những vấn đề dưới đây, anh đã tránh được khá nhiều hiểu nhầm thường gặp khi chọn và dùng máy.
Đừng chỉ nhìn giá, công suất hoặc câu “đẩy khỏe”.
Máy không thay người thợ cán, chỉnh mặt hay hoàn thiện tường. Phần máy làm tốt nhất là giảm công vận chuyển vữa và đưa vữa lên vị trí thi công bằng tay, để thợ tập trung nhiều hơn vào phần cần tay nghề.
Hiệu quả không đến từ việc cố phun thật nhanh. Khi cùng một tổ đội nhưng bớt được phần việc nặng nhọc, bớt người chỉ chuyên vận chuyển và vào vữa, khối lượng hoàn thành có thể tăng lên mà anh em vẫn đỡ mệt hơn.
Trong thực tế, các tổ đội dùng máy hiệu quả thường căn lượng phun theo số người đang cán và hoàn thiện, thay vì để cả đội phải chạy theo máy.
Đừng chỉ hỏi máy phun được bao nhiêu mét hoặc một giờ phun được bao nhiêu mét vuông.
Nên hỏi thêm: vữa thực tế có chạy ổn không, khi nghỉ hoặc nặng ống có hút ngược được không, khi tắc máy có bảo vệ không, vật tư hao mòn là gì, vệ sinh cuối ngày ra sao, phụ tùng có chủ động không và khi máy đứng việc thì ai hỗ trợ.
Đó mới là những câu hỏi quyết định chiếc máy có phù hợp để làm lâu dài ngoài công trường hay không.
Không nên khẳng định một loại tốt hơn trong mọi trường hợp. Đây là hai nguyên lý bơm khác nhau và mỗi loại có ưu, nhược điểm riêng.
Máy trục vít dùng cụm rotor–stator để đẩy vữa. Máy ép ống dùng các quả lô ép tuần tự lên ống cao su để tạo dòng vữa.
Khi chọn máy cho nhà dân, nên nhìn sâu hơn tên công nghệ: vữa có phải chỉnh quá nhiều để máy chạy không, gặp tắc xử lý thế nào, có hút ngược giảm áp không, vật tư hao mòn là gì, thay có chủ động không, vệ sinh có thuận tiện không và phụ tùng có sẵn hay không.
Không. Máy giúp giảm phần việc nặng nhọc, chứ không thay được tay nghề hoàn thiện của người thợ.
Máy đưa vữa tới vị trí thi công và đưa vữa lên bề mặt nhanh hơn cách làm hoàn toàn bằng tay. Sau đó vẫn cần người thợ cán, chỉnh độ phẳng, xử lý góc cạnh và hoàn thiện bề mặt.
Giá trị đúng của máy là giúp người thợ bớt mất sức vào phần vận chuyển và vào vữa, để tập trung nhiều hơn vào phần cần tay nghề.
Không có một con số cố định cho mọi công trình.
Điều quan trọng là nhìn vào số người thực tế đang trộn/cấp vữa, người phun và số thợ đang cán – hoàn thiện. Nếu phía sau chỉ có vài người làm mặt mà phía trước phun quá nhiều thì công việc lại rối.
Có bao nhiêu người làm kịp thì phun bấy nhiêu. Đừng tham phun thật nhiều chỉ vì máy có khả năng phun nhanh.
Điểm lợi của máy là cùng số người đó nhưng bớt công vận chuyển, tời và vào vữa bằng tay, nên năng suất chung có thể tăng lên.
Có. 220V là loại nguồn điện máy sử dụng, không có nghĩa mọi nguồn 220V ngoài công trường đều đủ tốt.
Nhà dân thường gặp tình trạng kéo dây quá xa, dây dẫn nhỏ, dùng chung nhiều thiết bị hoặc điện cuối nguồn yếu. Khi điện yếu, motor có thể khó đạt trạng thái làm việc bình thường và các thiết bị điện phải chịu tải không tốt.
Trước khi nghĩ máy có lỗi, nên kiểm tra điện áp thực tế tại máy, tiết diện dây dẫn và các thiết bị công suất lớn đang dùng chung đường điện.
Với nhà dân 3–4 tầng, chiều cao làm việc thực tế thường chỉ khoảng 10–15 m.
SOTHADO thường ưu tiên sử dụng ở khoảng 20 m trở xuống để cân bằng khả năng làm việc, tải hệ thống và độ bền vật tư hao mòn. Trong một số điều kiện phù hợp có thể làm việc khoảng 25–28 m, nhưng tải và hao mòn sẽ tăng.
Câu hỏi nên đặt ra không chỉ là “máy đẩy cao nhất bao nhiêu?”, mà là ở chiều cao mình thường làm, máy vận hành lâu dài có hợp lý không.
Khả năng chính của máy là bơm và đưa vữa qua đường ống. Ngoài tô trát, thực tế còn có thể tận dụng cho bơm vữa xây, đưa vữa phục vụ cán nền và phun trần khi vật liệu và tuyến bơm phù hợp.
Mỗi công việc vẫn cần kiểm soát cỡ hạt, tỷ lệ vật liệu, độ dẻo, lượng nước, chiều dài/chiều cao đường bơm và cách tổ chức người nhận vữa ở phía cuối.
Không nên hiểu rằng cứ là “vữa” thì đưa vào máy theo cách nào cũng được.
Tách nước, lắng cát, dị vật và sự thay đổi giữa các mẻ là những thứ cần kiểm soát trước khi nghĩ tới lỗi máy.
Với vữa xi măng – cát – nước trộn trực tiếp tại công trường theo cách phổ biến ở Việt Nam, SOTHADO khuyến nghị sử dụng phụ gia phù hợp và giữ ổn định giữa các mẻ.
Lý do quan trọng trong vận hành máy là hạn chế hiện tượng hỗn hợp vữa tách nước và lắng cát. Khi cát tập trung tại một đoạn ống, dòng vữa phía sau tiếp tục ép tới có thể làm chỗ đó chặt dần, sức cản tăng và nguy cơ tắc cũng tăng.
Phụ gia không phải “thuốc chống tắc”. Nó là một phần của việc giữ trạng thái vữa ổn định khi bơm, cùng với cấp phối, lượng nước, chất lượng cát và thời gian trộn.
Có thể ảnh hưởng rõ đến trạng thái vữa, vì vậy không nên xem việc quên một mẻ là chuyện nhỏ.
SOTHADO đã gặp trường hợp các mẻ trước đang chạy ổn, tới mẻ quên phụ gia thì hỗn hợp kém ổn định hơn, nước dễ tách và cát có xu hướng lắng hoặc tập trung hơn.
Nếu phát hiện vừa quên phụ gia, nên dừng lại kiểm tra trạng thái vữa thay vì cứ bơm cho hết. Quan trọng nhất là giữ các mẻ vữa đồng đều với nhau.
SOTHADO không khuyến nghị làm như vậy.
Dội nước lã trực tiếp vào máng đang bơm có thể làm hỗn hợp vữa mất ổn định, xuất hiện hiện tượng ngoài công trường thường gọi là “trồi cát”: nước tách ra, phần cát lộ và dễ tập trung hơn.
Nếu vữa khô lặp lại, nên sửa từ khâu trộn: điều chỉnh lượng nước từng ít một trong máy trộn rồi trộn đủ thời gian cho vữa đồng đều. Đừng sửa một mẻ vữa không ổn ngay trên máng bằng cách đổ nước cho nhanh.
Nên kiểm soát cát và loại bỏ hạt quá lớn hoặc dị vật trước khi vào máy.
Vấn đề không chỉ là cát mịn hay cát thô. Ngoài công trường có thể lẫn đá nhỏ, cục vữa khô, mảnh gạch, đinh, rác hoặc hạt quá cỡ. Chỉ cần một dị vật mắc đúng vị trí cũng có thể trở thành điểm bắt đầu của chỗ nghẽn.
Lưới trên máng hỗ trợ hạn chế dị vật rơi vào vữa, nhưng không nên coi đó là lý do bỏ qua việc kiểm soát vật liệu từ đầu.
Không nên làm vữa quá nhão hoặc tăng xi măng quá nhiều chỉ để chiều theo máy.
Một chiếc máy phù hợp với nhà dân phải làm việc được với trạng thái vữa hợp lý cho công việc tô trát, chứ không nên bắt đội thợ thay đổi cấp phối quá nhiều chỉ để máy dễ bơm.
Cách đúng là tìm trạng thái vữa vừa phù hợp để bơm, vừa phù hợp để người thợ cán và hoàn thiện. Tăng xi măng quá nhiều cũng không có nghĩa là vữa sẽ “tốt hơn” cho mọi mục đích.
Không cần đợi tới khi tắc mới biết vữa có vấn đề.
Một số dấu hiệu nên để ý: nước nổi hoặc tách rõ, cát lộ/tập trung nhiều hơn bình thường, vữa trong máng không còn đồng đều, lượng vữa ra đầu súng thất thường, đường ống có cảm giác nặng dần hoặc máy bắt đầu làm việc nặng hơn.
Nếu thấy những dấu hiệu này, nên kiểm tra lại mẻ vữa trước khi cố phun tiếp.
Đừng vội nghĩ máy có vấn đề.
Nếu hiện tượng xuất hiện đúng sau khi đổi mẻ, hãy kiểm tra theo thứ tự đơn giản: có quên phụ gia không → lượng nước có khác không → cát có thay đổi không → tỷ lệ xi măng/cát có giống mẻ trước không → thời gian trộn có đủ không.
Máy chỉ phản ứng với thứ đang được đưa vào đường ống. Khi mẻ trước chạy tốt mà mẻ sau đổi trạng thái rõ, kiểm tra vật liệu và cách trộn trước thường có giá trị hơn việc lập tức chỉnh máy.
Máy đưa vữa nhanh, nhưng lượng phun phải vừa với số người thực tế có thể cán và hoàn thiện.
Căn tốc độ máy theo số người thực tế đang làm.
Khởi động êm hơn, hạn chế sốc cơ khí khi máy vào tải.
Người vận hành điều chỉnh trực tiếp bằng vô lăng điều chỉnh tốc độ CVT.
Máy có thể đưa vữa rất nhanh, nhưng không có ý nghĩa nếu phía sau không có đủ người để cán, chỉnh mặt và hoàn thiện.
Kinh nghiệm thực tế rất đơn giản: nếu hôm đó có từng ấy người làm thì căn lượng vữa phun ở mức để từng ấy người làm kịp. Không nên thấy máy phun nhanh rồi cứ tham phun thật nhiều, sau đó cả đội phải chạy theo máy.
Điểm lợi của máy nằm ở chỗ cùng số người đó nhưng bớt nhiều công vận chuyển và đưa vữa lên tường bằng tay, nên lượng công việc hoàn thành có thể tăng lên và tổ đội đỡ mệt hơn.
Hệ thống điều chỉnh tốc độ CVT giúp người dùng chỉnh máy chạy nhanh hay chậm tùy theo số người và nhịp làm việc thực tế của tổ đội.
Hôm đó ít người cán và hoàn thiện thì giảm tốc độ máy. Khi đội đông hơn, mặt tường thuận lợi hơn và phía sau làm kịp thì có thể tăng dần. Không nên tham phun thật nhiều chỉ vì máy có khả năng phun nhanh.
Ngoài việc điều chỉnh lượng vữa đưa lên, hệ thống CVT còn cho phép khởi động máy ở tốc độ thấp rồi tăng dần, giúp máy vào tải êm hơn và hạn chế sốc cơ khí đột ngột lên hệ truyền động.
Trên máy, người vận hành thao tác trực tiếp bằng vô lăng điều chỉnh tốc độ CVT.
Cả hai cách đều có thể làm. Không có một cách bắt buộc cho mọi tổ đội.
Trát hai lớp phù hợp với đội quen chia công việc theo từng giai đoạn hoặc bề mặt cần xử lý nhiều. Trát cuốn chiếu là phun tới đâu, tổ phía sau cán và hoàn thiện theo nhịp tới đó; khi tổ đã quen máy và phối hợp tốt thì cách này có thể làm khá liền mạch.
Lựa chọn nên dựa vào tay nghề, số người, chiều dày lớp trát, độ phẳng nền, tốc độ cấp vữa và khả năng hoàn thiện phía sau. Không cần đổi toàn bộ cách làm chỉ để chiều theo máy.
Vì máy phun nhanh mà không có vữa để phun thì cả đội vẫn phải đứng chờ.
Nếu máng quá nhỏ, trong lúc phụ đang trộn mẻ tiếp theo thì lượng vữa trước đã gần hết. Người phun phải dừng, người đang cán cũng bị mất nhịp.
Máng có lượng vữa gối đầu sẽ tạo thêm khoảng thời gian cho người phụ chuẩn bị mẻ tiếp theo, thay vì phải chạy đuổi theo tốc độ máy.
Phun nhanh chưa chắc hiệu quả. Phun đều, không để cả tổ liên tục dừng chờ vữa mới quan trọng.
Không. Đây là một hiểu nhầm khá phổ biến khi chỉ nhìn ảnh máy lúc vận chuyển.
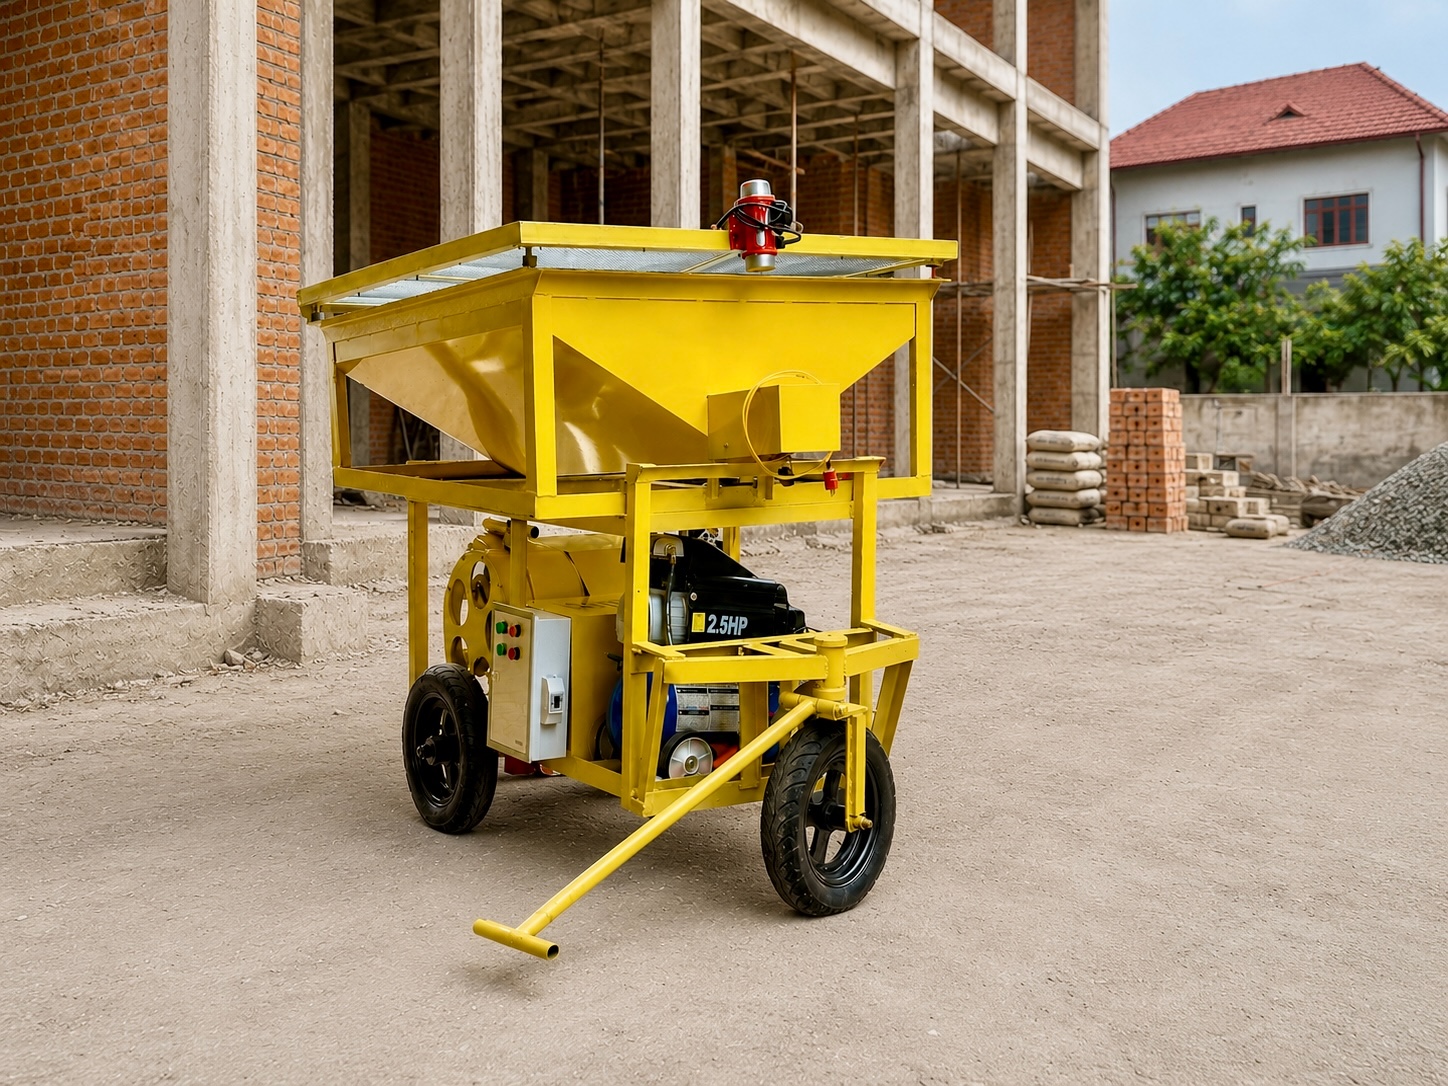
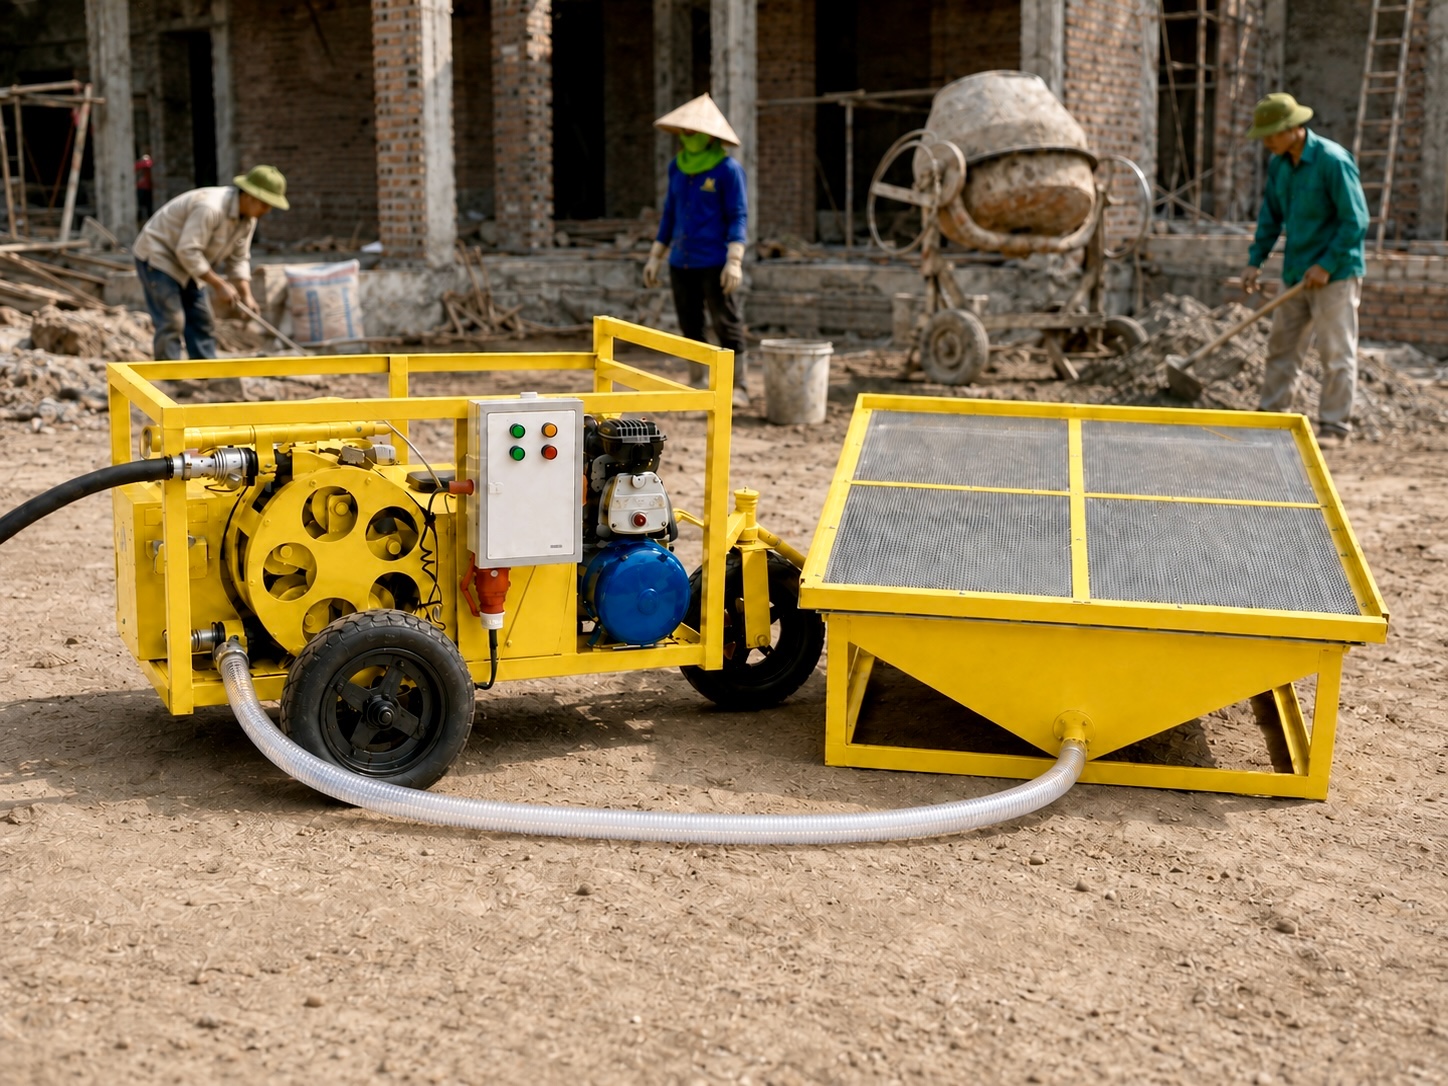
Khi cần di chuyển, máng có thể đặt trên khung xe để máy và máng đi cùng nhau. Tới vị trí thi công, máng được hạ xuống và đặt tách cạnh thân máy.
Cách bố trí này giúp thân máy gọn hơn, dễ đặt máng ở vị trí thuận tiện cho người trộn/cấp vữa và linh hoạt hơn trên mặt bằng nhà dân.
Rủi ro lớn nhất là cả tổ bị phụ thuộc vào một người.
Người đó nghỉ, chuyển công trình hoặc nghỉ hẳn thì những người còn lại lại phải học từ đầu. Máy tốt nhưng không có người biết sử dụng vẫn có thể phải nằm một chỗ.
Nên có một nhóm nòng cốt cùng biết những việc cơ bản: nhận biết trạng thái vữa, chạy thuận/dừng/hút ngược, chỉnh lượng phun, xử lý dấu hiệu bất thường, vệ sinh cuối ngày và bảo quản máy.
Nghỉ máy, hút ngược, tuyến ống và cách chuyển vị trí đều ảnh hưởng trực tiếp tới nhịp làm việc.
Người cầm súng có thể chủ động thao tác tại vị trí làm việc, hỗ trợ giảm áp, nghỉ tay hoặc làm nhẹ đường ống khi chuyển vị trí.
Hút ngược không chỉ dành cho lúc đã tắc.
Khi cần nghỉ tay, đổi giáo hoặc chuyển vị trí, hút ngược giúp giảm trạng thái ép trong đường ống và kéo một phần vữa trở lại phía máy, nhờ đó lượng vữa đang dồn trong ống giảm và đường ống nhẹ hơn khi phải di chuyển.
Nó cũng hữu ích khi người phun cảm thấy đường ống bắt đầu nặng hoặc muốn tạo chuyển động cho vữa trong một khoảng nghỉ. Với điều khiển hai chiều, người đang đứng ở đầu phun có thể chủ động Phun – Dừng – Hút ngay tại vị trí làm việc.
Trong nhiều ca làm, SOTHADO vẫn quản lý được khoảng nghỉ 25–30 phút mà không phải xả toàn bộ vữa ra khỏi đường ống.
Kinh nghiệm thường áp dụng là cứ khoảng 5–10 phút cho dòng vữa chạy thuận hoặc hút ngược khoảng 10–20 giây, mục đích chỉ để vữa có chuyển động chứ không phải tiếp tục thi công.
Đây là kinh nghiệm tham khảo, không phải mốc cố định cho mọi trường hợp. Trời nóng, vữa đã nằm lâu, cấp phối khác nhau hoặc đường ống dài có thể làm trạng thái vữa thay đổi nhanh hơn. Quan trọng nhất là không để toàn bộ dòng vữa nằm yên một chỗ quá lâu.
Không nên dùng đường ống dài hơn mức thực tế cần thiết chỉ vì muốn để máy một chỗ cho tiện.
Vữa đi qua mỗi mét ống đều tạo thêm sức cản. Đường ống càng dài, càng nhiều đoạn cong hoặc gấp khúc thì hệ thống càng phải làm việc nặng hơn.
Nguyên tắc thực dụng là: cần bao nhiêu thì dùng bấy nhiêu; ưu tiên tuyến ống thẳng, hạn chế cua gắt, không để ống bị gập hoặc vật nặng đè lên.
Không phải lúc nào cũng cần xả hết.
Khi cần chuyển giáo hoặc thay đổi vị trí làm việc, có thể hút một phần vữa trở lại phía máy để giảm áp và giảm lượng vữa đang nằm dồn trong đường ống.
Khi lượng vữa trong ống giảm đi, đường ống nhẹ hơn và dễ thao tác hơn. Nếu nghỉ rất lâu, đổi công trình hoặc kết thúc ca thì cần xử lý theo quy trình vệ sinh phù hợp.
Nếu dự kiến nghỉ dài, khoảng trên hai tuần, nên giải phóng ống ép khỏi trạng thái bị các quả lô nén cố định tại cùng một vị trí.
Nếu cứ để ống bị ép lâu ngày tại một điểm, cao su có thể lưu biến dạng tại vị trí đó.
Hiểu đơn giản: máy nghỉ dài thì đừng để ống cao su bị ép chặt mãi ở một chỗ.
Hiểu nguyên nhân, giảm áp và xử lý đúng thứ tự giúp đội thợ chủ động hơn ngoài công trường.
Không dùng sức máy để thay cho việc xử lý điểm nghẽn.
Không nên tin vào lời hứa “không bao giờ tắc”.
Tắc ống không chỉ phụ thuộc vào chiếc máy. Nó còn liên quan tới cát, tỷ lệ vữa, phụ gia, lượng nước, dị vật, chiều dài đường ống, thời gian nghỉ và thao tác người vận hành.
Một chiếc máy tốt không phải chiếc máy được quảng cáo rằng không thể tắc. Giá trị thực tế hơn là: khi bắt đầu có dấu hiệu bất thường, máy có phát hiện sớm không, người thợ có thể giảm áp không và có quy trình xử lý để đưa máy trở lại làm việc nhanh hay không.
Một trường hợp thường gặp bắt đầu từ lúc hỗn hợp vữa mất ổn định.
Nước bắt đầu tách ra khỏi hỗn hợp vữa, trong khi cát có xu hướng lắng hoặc tập trung tại một đoạn của đường ống. Khi máy tiếp tục bơm, lượng vữa phía sau vẫn dồn tới và có thể nén vùng cát đó chặt hơn.
Khi đó sức cản trong ống tăng lên, máy phải làm việc nặng hơn và điểm nghẽn có thể hình thành rõ dần. Vì vậy khi tắc, cần nhìn lại cả trạng thái vữa, cát, phụ gia, lượng nước, dị vật và thời gian vữa đã nằm trong ống.
Khi đường ống phát sinh áp suất cao bất thường do tắc, cảm biến có nhiệm vụ phát hiện trạng thái đó và ngắt máy để người vận hành xử lý sớm.
Cảm biến không làm cho máy “không bao giờ tắc”. Giá trị của nó là hạn chế tình trạng máy vẫn tiếp tục cố ép trong khi phía trước đã có điểm nghẽn, làm tải lên ống ép, motor và cụm truyền động tiếp tục tăng.
Sau khi cảm biến ngắt, không nên lập tức bật đi bật lại để cố đẩy qua. Cần giảm áp, kiểm tra nguyên nhân và xử lý rồi mới chạy lại.
Điều đầu tiên là không vội bật máy chạy lại ngay.
Cảm biến ngắt nghĩa là hệ thống vừa nhận thấy trạng thái áp suất/tải bất thường. Nếu điểm nghẽn vẫn còn mà tiếp tục bật lại thì máy sẽ lại tiếp tục ép vào đúng tình trạng đó.
Nên đi theo thứ tự: dừng → giảm áp/hút ngược khi phù hợp → kiểm tra trạng thái vữa và đường ống → xử lý nguyên nhân → mới chạy lại.
Nếu chưa xác định được nguyên nhân, nên dừng và liên hệ kỹ thuật thay vì cố ép.
Đây là hai lớp bảo vệ khác nhau.
Cảm biến phát hiện tắc ống là lớp phát hiện chính khi đường ống xuất hiện áp suất cao bất thường do tắc.
Công tắc chống giãn ống là lớp bảo vệ bổ sung phía ngoài. Khi ống ép đã dùng lâu và có độ giãn, nếu tình huống tắc khiến bụng ống tiếp tục phình tới vị trí công tắc, máy sẽ được ngắt.
Có thể hiểu đơn giản: cảm biến là lớp phát hiện chính; công tắc chống giãn ống là lớp bảo vệ bổ sung bên ngoài.
Không nên.
Nếu điểm tắc vẫn còn, mỗi lần cố chạy lại hệ thống tiếp tục tạo tải lên motor, tủ điện, cụm truyền động và ống ép. Trong điều kiện điện công trường yếu, việc liên tục khởi động lại khi máy đang chịu tải lớn càng không có lợi.
Cách tốt hơn là: máy báo bất thường → giảm áp → tìm nguyên nhân → xử lý điểm nghẽn → sau đó mới chạy lại.
Vệ sinh, vật tư hao mòn, phụ tùng và cách hỗ trợ sau bán quyết định rất nhiều tới thời gian máy làm việc thực tế.
Thực tế phụ thuộc cát, trạng thái vữa, tải làm việc, chiều cao/chiều dài đường bơm, cách vận hành và bảo quản.
Mức tham khảo hiện tại SOTHADO dùng là khoảng 2.500–3.000 m².
Đây không phải tuổi thọ cam kết cố định. Ống dùng được bao lâu còn phụ thuộc vào cát, trạng thái vữa, chiều cao và khoảng cách bơm, mức tải, cách vận hành, hệ làm mát và cách bảo quản máy khi nghỉ dài ngày.
Khi tính kinh tế, nên nhìn ống ép như một vật tư hao mòn và quy đổi ra chi phí trên mỗi mét vuông thi công, thay vì chỉ nhìn giá một chiếc ống.
Đừng coi vệ sinh là việc phụ sau khi hết giờ.
Vữa còn lại trong ống nếu không được làm sạch có thể đóng cứng, tạo bề mặt gồ hoặc điểm nghẽn cho lần sử dụng sau.
Quy trình cần bảo đảm: thu/xử lý lượng vữa còn trong hệ thống → vệ sinh máng → làm sạch đường ống → dùng bóng mút vệ sinh để đẩy phần vữa còn bám trong ống ra ngoài.
Mục tiêu không chỉ là bên ngoài máy sạch, mà tuyến đường vữa bên trong cũng phải sạch.
Với cai thầu, cách dễ hiểu và có ý nghĩa hơn là quy vật tư hao mòn ra chi phí trên mỗi mét vuông công việc.
Cần biết bốn thứ: thay cái gì → giá bao nhiêu → thực tế dùng được khoảng bao lâu → chia ra mỗi m² mất bao nhiêu.
Khi đã tính được như vậy, hao mòn không còn là khoản tiền “tự nhiên phát sinh”, mà trở thành một phần chi phí có thể chủ động đưa vào bài toán công trình.
Không nên chỉ đặt giá một chiếc ống ép cạnh giá một bộ rotor–stator rồi kết luận cái nào rẻ hơn.
Cần so cả tuổi thọ thực tế, vật liệu vữa ảnh hưởng hao mòn thế nào, thay tại công trường có khó không, phụ tùng có sẵn không, khi hỏng phải dừng máy bao lâu và chi phí quy đổi theo lượng công việc thực tế.
Câu hỏi đáng giá hơn là: với loại máy mình định mua, vật tư hao mòn chính là gì và mình có chủ động được chi phí đó không?
Cả hai đều quan trọng, nhưng số tháng bảo hành chưa nói hết chất lượng sau bán.
Khi máy đang ở công trình cách xa đơn vị bán hàng, cai thầu cần biết: có người nghe máy không, có thể chẩn đoán từ video/hình ảnh không, lỗi nào tự xử lý được, linh kiện có sẵn không và nếu phải gửi cụm máy thì gửi thế nào.
Một lỗi nhỏ nhưng chờ hỗ trợ quá lâu vẫn có thể làm cả đội đứng việc. Vì vậy nên nhìn cả thời gian bảo hành lẫn khả năng đưa máy trở lại làm việc.
Nên hỏi rõ: bộ phận nào thuộc bảo hành, vật tư hao mòn được tính thế nào, máy ở tỉnh xa xử lý ra sao, có thể gửi riêng cụm bị lỗi hay phải gửi cả máy, phụ tùng thông dụng có sẵn không và thời gian xử lý dự kiến thế nào.
Một câu “bảo hành 2 năm” nghe yên tâm, nhưng nếu không biết phạm vi và quy trình xử lý thì khi sự cố thực sự xảy ra vẫn có thể bị động.
Một buổi bàn giao tốt không nên kết thúc ở việc “đây là nút bật, đây là nút tắt”.
Người nhận máy nên hiểu ít nhất: vữa cần kiểm soát thế nào, cách cấp vữa vào máng, bố trí tuyến ống, chạy thuận – dừng – hút ngược, sử dụng Hệ thống điều chỉnh tốc độ CVT, nhận biết dấu hiệu bất thường, xử lý tắc cơ bản, nghỉ giữa ca, vệ sinh cuối ngày, bảo quản ống ép khi nghỉ dài và khi nào cần liên hệ kỹ thuật.
Mua máy không chỉ là nhận một thiết bị, mà phải nhận được cả cách vận hành nó.
Mẻ quên phụ gia có thể dễ tách nước và lắng cát hơn.
Bài học: giữ các mẻ vữa ổn định với nhau.Trong khoảng nghỉ ngắn, chủ động tạo chuyển động cho vữa trong ống khi điều kiện phù hợp.
Bài học: quản lý trạng thái vữa trong ống.Đúng: giảm áp → kiểm tra → xử lý nguyên nhân → chạy lại.
Bài học: xử lý nguyên nhân, không dùng sức máy để ép qua.Xem công trình thật sẽ dễ hình dung hơn cách đội thợ bố trí người, cấp vữa, phun và hoàn thiện.
Cấu hình, công nghệ và thông tin sản phẩm.
Xem sản phẩm →THỰC TẾNhân công, bài toán tiến độ và cách máy làm việc.
mayphunvua.com →ĐẦU TƯMức đầu tư và những điều nên cân nhắc trước khi mua.
Xem báo giá →VẬN HÀNHDành cho người đang dùng hoặc chuẩn bị nhận máy.
Xem hướng dẫn →Có thể gửi trực tiếp tình huống đang gặp để SOTHADO hỗ trợ. Nếu đang cân nhắc đầu tư máy, anh cũng có thể xem cấu hình và báo giá trước khi quyết định.